沈阳制造企业产线自动化升级:工业机器人选型要点与配置方案
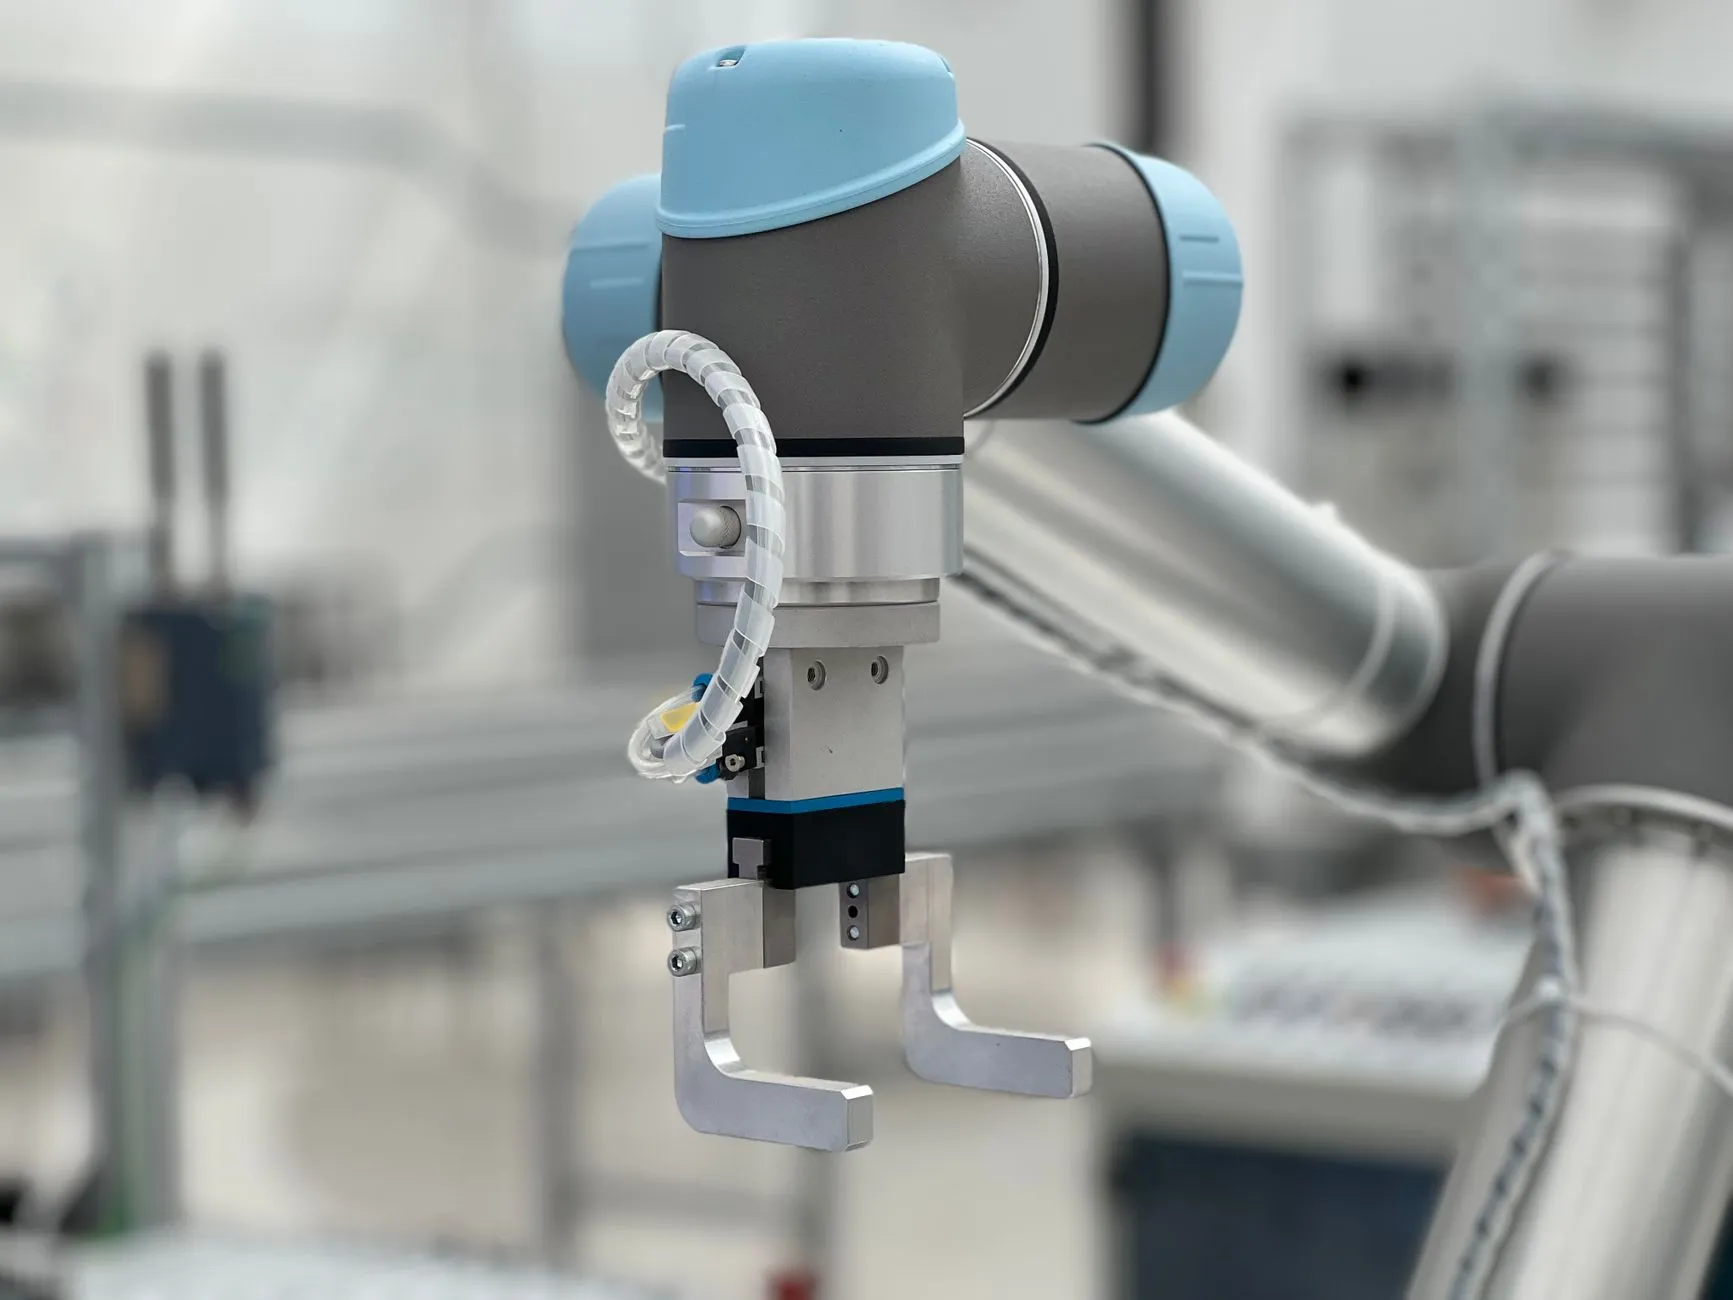
沈阳老工业基地的产线升级,正面临一个尴尬的现实:不少企业主手里攥着技改资金,却不知道从哪台设备下手。买机器人不难,难的是买回来后,节拍没提上来,故障率却降不下去。选型这件事,从来不是看参数表那么简单——它考验的是对工艺的理解深度。
为什么你的产线“缺的不是机器人,而是系统思维”
走进沈阳经开区任意一家汽车零部件厂,你大概率会看到两种极端:要么是进口四轴机器人孤零零地站在流水线旁,周边传感器和输送系统全是老式继电器控制,通讯协议对不上;要么是国产设备堆了一堆,但每台机器都在“各自为战”。问题根源在于,工业机器人只是执行末端,真正的价值锚点在智能控制系统与传感层的协同设计。没有统一的时序逻辑和总线架构,再好的机械臂也只是一台昂贵的“肌肉男”。
行业现状是,多数沈阳制造企业的自动化率介于40%到60%之间,瓶颈往往集中在上下料、分拣和精密装配这三个工序。这些工位对重复定位精度要求通常在±0.05mm以内,同时对节拍稳定性极其敏感——这意味着选型时不能只看负载和臂展,更要关注伺服响应带宽和振动抑制算法。可惜,很多采购清单上这两个参数要么被忽略,要么被营销话术掩盖。
选型的三层过滤法:从工艺约束倒推设备规格
第一层,先算工艺节拍,再定机器人型号。比如焊接工序,假设目标CT(节拍时间)为45秒/件,那么机器人的TCP加速度至少要达到0.8g以上,且第六轴转速不能低于180°/s。这时候,你需要的不是“差不多能用”的通用机型,而是针对弧焊或点焊做过轨迹优化的专用配置。第二层,评估末端负载的动态特性。很多沈阳企业做重型机械加工,工件重量波动大,如果只按额定负载选型,一旦遇到毛坯余量不均,机器人就会频繁报警停机。第三层,才是看防护等级和安装方式——粉尘大的铸造车间,IP67是底线,而不是卖点。
在实践层面,我们给沈阳某液压件厂做过一次改造:原先用人工搬运重达35公斤的阀体,后来换成一台负载50kg的六轴机器人,但真正让效率翻倍的并非本体,而是加装了带力觉反馈的智能传感器。这套配置能实时检测夹具夹持力,避免薄壁件变形,同时通过IO-Link协议把数据回传给控制系统,实现自适应补偿。改造后,不良率从3.2%降到0.7%,而且换型时间从原来的40分钟压缩到8分钟。
别忽视“软配置”:离线编程与数字孪生的实战价值
沈阳不少企业有个误区,以为买了智能设备就能立刻投产。实际上,如果机器人离线编程软件没配好,调试期会拖到让人崩溃。我们建议在选型阶段就要求供应商提供与CAD/CAM系统对接的仿真包——不是那种只能看动作的动画,而是能导出碰撞检测和节拍报表的实质性工具。另一个容易被忽略的点是自动化设备的扩展接口。比如预留第二传感器组的位置、额外I/O模块的插槽,这些看起来不起眼的小设计,决定了未来三年你的产线能否平滑升级到柔性制造。
- 检查控制柜是否支持EtherCAT或PROFINET总线,而非仅支持老式DeviceNet
- 确认机器人本体的热补偿模型是否成熟——沈阳冬季车间温差大,冷启动漂移是隐性杀手
- 要求供应商提供至少3个同行业(东北地区优先)的实际案例数据,而非渲染视频
从长远看,沈阳制造企业的自动化升级正从“单机替代”走向“单元协同”。新一代的智能控制系统已经能实现多机器人路径互锁和动态调度,这意味着选型时要把整个工作站当作一个有机体来考量,而不是孤立地比较机械手参数。那些提前布局了标准化通讯架构和数据采集层的企业,未来导入AI质检或预测性维护时,成本会低得多。
应用前景很清晰:随着新能源汽车零部件和航空发动机产业在沈阳集聚,对高精度、高柔性的工业机器人需求会持续放量。但机会只留给那些真正理解工艺、尊重数据的选型者。如果你正面临产线改造决策,不妨从梳理现有工序的瓶颈参数开始——而不是先翻产品手册。