沈阳制造企业智能设备升级:工业机器人产线改造应用实践
沈阳老工业基地的车间里,越来越多的制造企业开始面对同一个课题:如何在不大动干戈的前提下,让传统产线具备应对小批量、多品种订单的能力。作为深耕自动化领域的技术服务商,华郡智能科技(沈阳)有限公司在过去两年里参与了数十条产线的改造项目,一个共识逐渐清晰——工业机器人的价值不在于“替代人”,而在于重新定义流程的柔性边界。今天这篇文章,我们不谈概念,只讲实践。
改造前,先读懂产线的“脾气”
很多企业主一上来就问“买哪种机器人”,但真正专业的做法是先从工艺瓶颈入手。我们曾服务过一家做汽车零部件的铸造厂,其打磨工序的良品率长期徘徊在92%左右,人工疲劳导致的尺寸偏差是主因。通过加装高精度传感器对工件轮廓进行实时扫描,配合六轴工业机器人进行轨迹补偿,改造后良品率稳定在98.5%以上。这个过程里,智能控制系统扮演了大脑的角色——它不仅要接收传感器的数据,还要在毫秒级时间内完成路径规划与速度调节。
这里有个容易被忽视的细节:自动化设备的选型必须与现有PLC(可编程逻辑控制器)协议兼容。如果车间里既有西门子又有三菱的老旧控制柜,统一通信协议往往比选机器人本身更花时间。我们的建议是,改造前先做一次完整的设备“体检”,把数据接口、供电条件、安全围栏距离全部摸清,再谈具体方案。
实操:三步完成单工位智能化改造
以我们最近完成的一个焊接工位改造项目为例,整个周期只用了11天。第一步,智能设备进场前先在离线仿真软件里跑通程序,把干涉风险降到最低;第二步,利用原有工装夹具的定位孔作为基准,安装视觉传感器并标定坐标映射关系;第三步,将焊接参数(电流、电压、送丝速度)全部写入智能控制系统,并设定异常自诊断逻辑。改造后,该工位由原来的2名焊工缩减为1名巡检员,节拍从每件4分30秒压缩到2分50秒。
值得强调的是,工业机器人并不等于“买回来就能跑”。我们遇到过不少客户,因为忽略了末端工具(如夹爪、焊枪)的负载匹配,导致机器人频繁报警。一个简单的经验法则:末端工具加工件总重量,不要超过机器人额定负载的70%,否则动态精度会明显下降。
数据不会说谎:一组真实的改造前后对比
- 生产效率:单班产量从420件提升至680件,增幅61.9%;
- 能耗水平:相同产量下,电力消耗下降约18%,得益于伺服电机的能量回收功能;
- 停机时间:因人为误操作导致的非计划停机,从每月平均7.3小时降至1.1小时;
- 投资回报:以该铸造厂为例,整套自动化设备(含机器人、传感器、控制系统)的静态回收期为14个月。
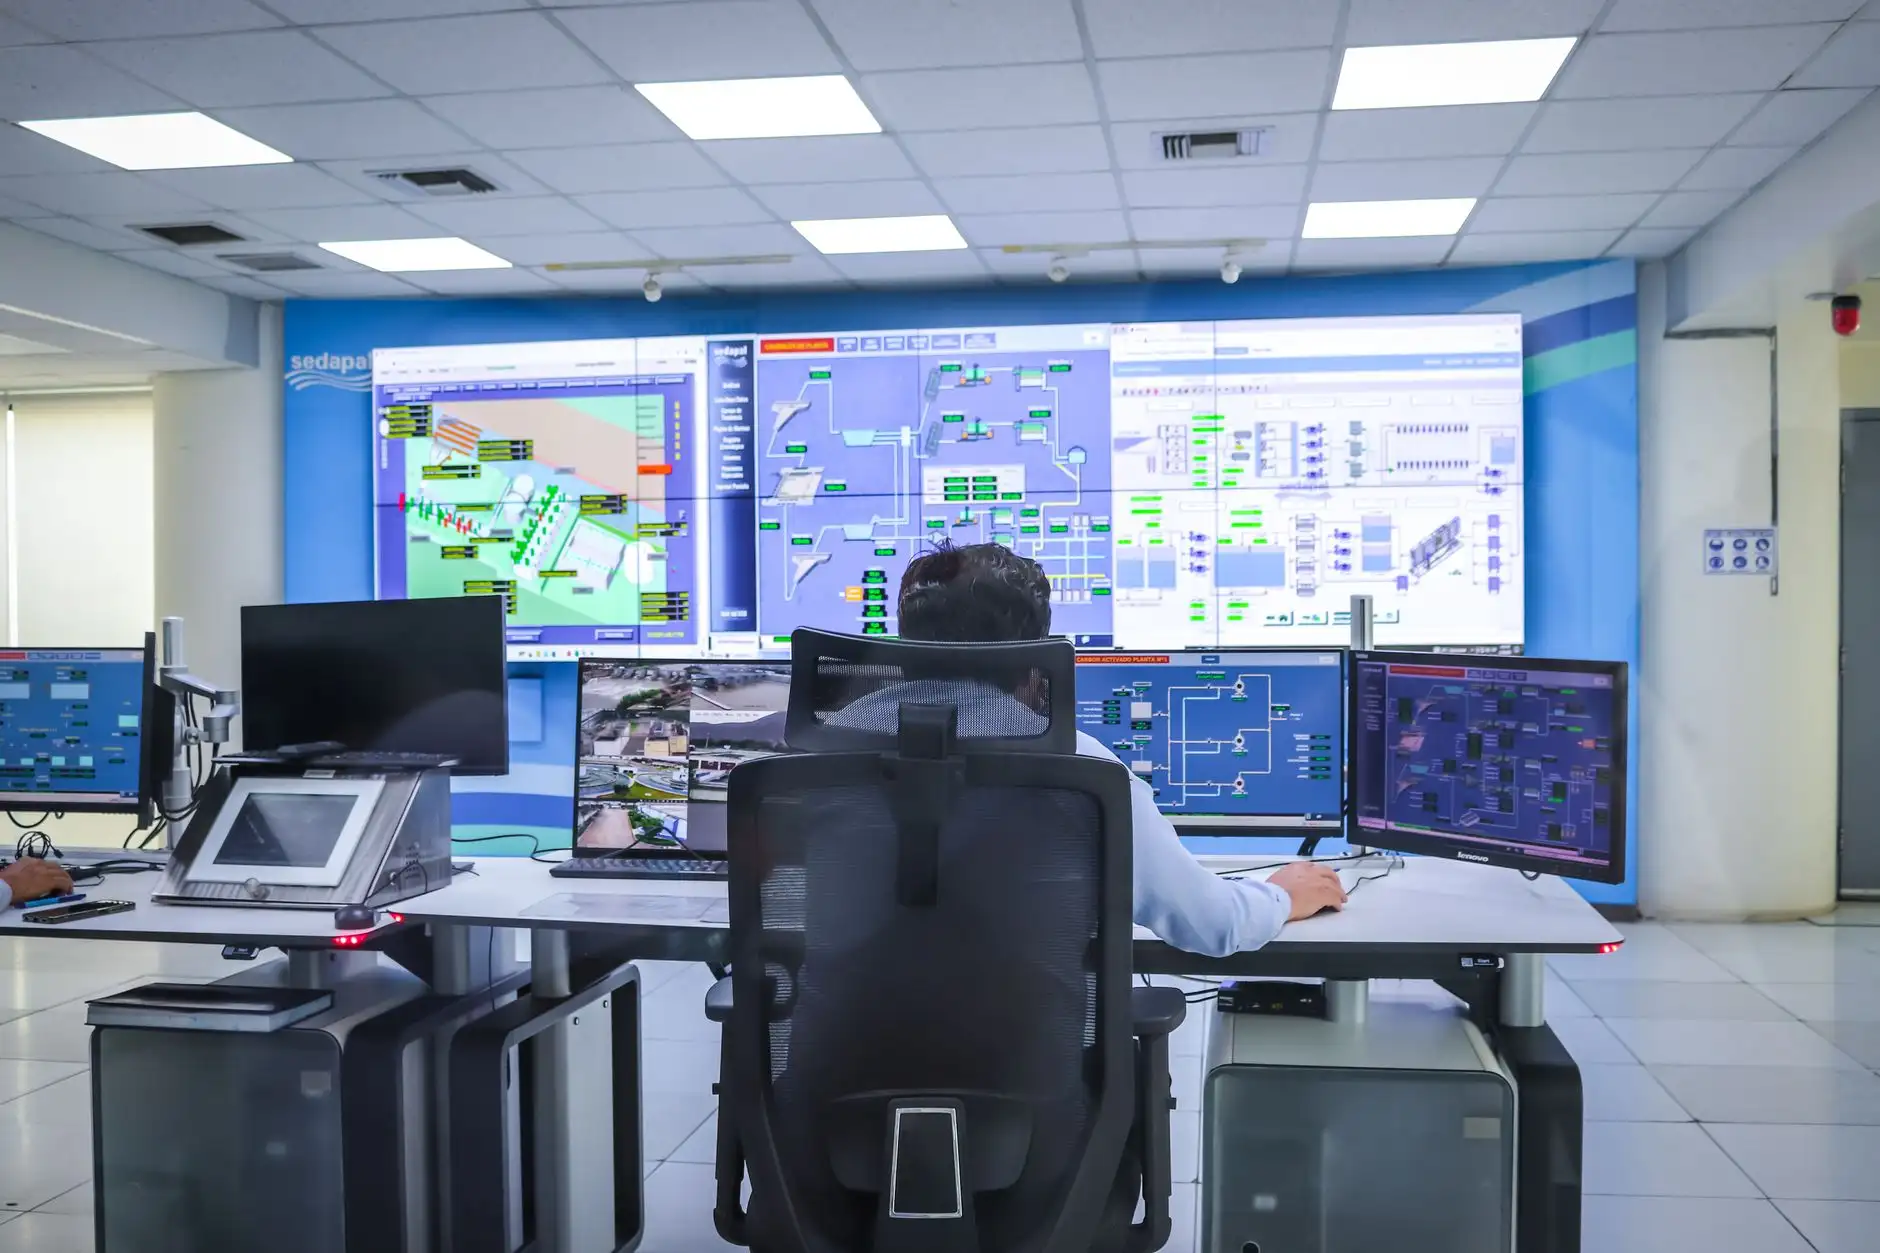
这些数字背后,其实是管理思路的转变。当产线上的传感器开始实时反馈数据,管理者不再依赖老师傅的“手感”,而是通过趋势图预判设备劣化周期。这种从“事后维修”到“预测性维护”的跃迁,才是智能改造真正的红利。
给沈阳制造企业的三条忠告
第一,别贪大求全。从一个瓶颈工位开始改,跑顺了再复制到其他产线,比一次性上整条自动化线稳妥得多。第二,智能控制系统的开放接口比功能数量更重要——未来你很可能要接入MES(制造执行系统)或ERP(企业资源计划系统),封闭架构会让你后期付出高昂的二次开发成本。第三,重视操作工的再培训。我们见过太多项目,设备是好的,但一线工人不敢碰、不会调,最后又退回手动模式。
华郡智能科技(沈阳)有限公司一直强调“改造不是换设备,而是换逻辑”。在沈阳这个装备制造业底蕴深厚的城市,我们更愿意和客户一起,把每一个工位的节拍、每一次抓取的姿态、每一组电流的波形都当成可以优化的变量。当工业机器人不再是一台孤立的机器,而是与传感器、控制系统、生产管理软件融为一体的有机单元,所谓“智能工厂”才真正落了地。
如果你正在为产线的柔性不足或质量波动而头疼,不妨先拿出一张纸,画出当前工位的动作时序图。很多时候,答案就藏在那几秒钟的等待或多余的动作里。