自动化产线改造方案解析:智能设备如何助力制造企业降本增效
很多制造企业主在考虑产线升级时,最关心的问题其实很直接:投这笔钱,多久能回本?这不是短视,而是制造业利润薄、竞争激烈的现实决定的。但"降本增效"这四个字,真正落到产线改造上,靠的不是堆设备,而是让每一台智能设备都嵌入到合理的工艺逻辑里。
产线改造的核心矛盾:不是"换不换",而是"怎么换"
过去几年,工业机器人价格持续下探,国产六轴机器人均价已从2018年的十几万元降至目前的6-8万元区间,投资门槛明显降低。但很多企业改造后发现,单站自动化上了不少,整线效率却没提升多少。问题往往出在信息孤岛——每台自动化设备各干各的,缺乏统一的智能控制系统调度,上下料节拍不匹配,反而造成了新的瓶颈工序。
这个矛盾的根源在于:产线改造是系统工程,不是设备采购清单。一条装配线上,工业机器人负责搬运和焊接,传感器负责在线检测和位置反馈,PLC与MES系统负责数据打通——每个环节的选型和参数配置,都必须围绕整线的节拍目标来倒推。
核心技术的三个支点
从技术实现角度看,当前自动化产线改造主要依赖以下三个层面的协同:
- 感知层:以激光位移传感器、视觉传感器、力矩传感器为代表,实现对工件位置、尺寸、装配力的实时采集,精度可达微米级。这是智能设备做出判断的基础。
- 控制层:新一代智能控制系统已从传统PLC向边缘计算+运动控制架构演进,支持多轴同步插补和自适应调整,换型时间可压缩60%以上。
- 执行层:工业机器人与协作机器人搭配使用,前者负责高速重载工位,后者负责柔性装配和人工协同工位,兼顾效率与灵活性。
实践中的关键方法
具体到落地层面,有几个经验值得参考。工艺梳理必须走在设备选型之前——先明确哪些工序适合自动化、哪些仍需人工介入,避免"为了自动化而自动化"。节拍匹配比单机性能更重要,一台高性能机器人如果节拍与上下游不匹配,反而会成为产线堵点。数据接口要预留充分,智能设备产生的过程数据只有回流到MES或SCADA系统,才能支撑后续的质量追溯和预测性维护。
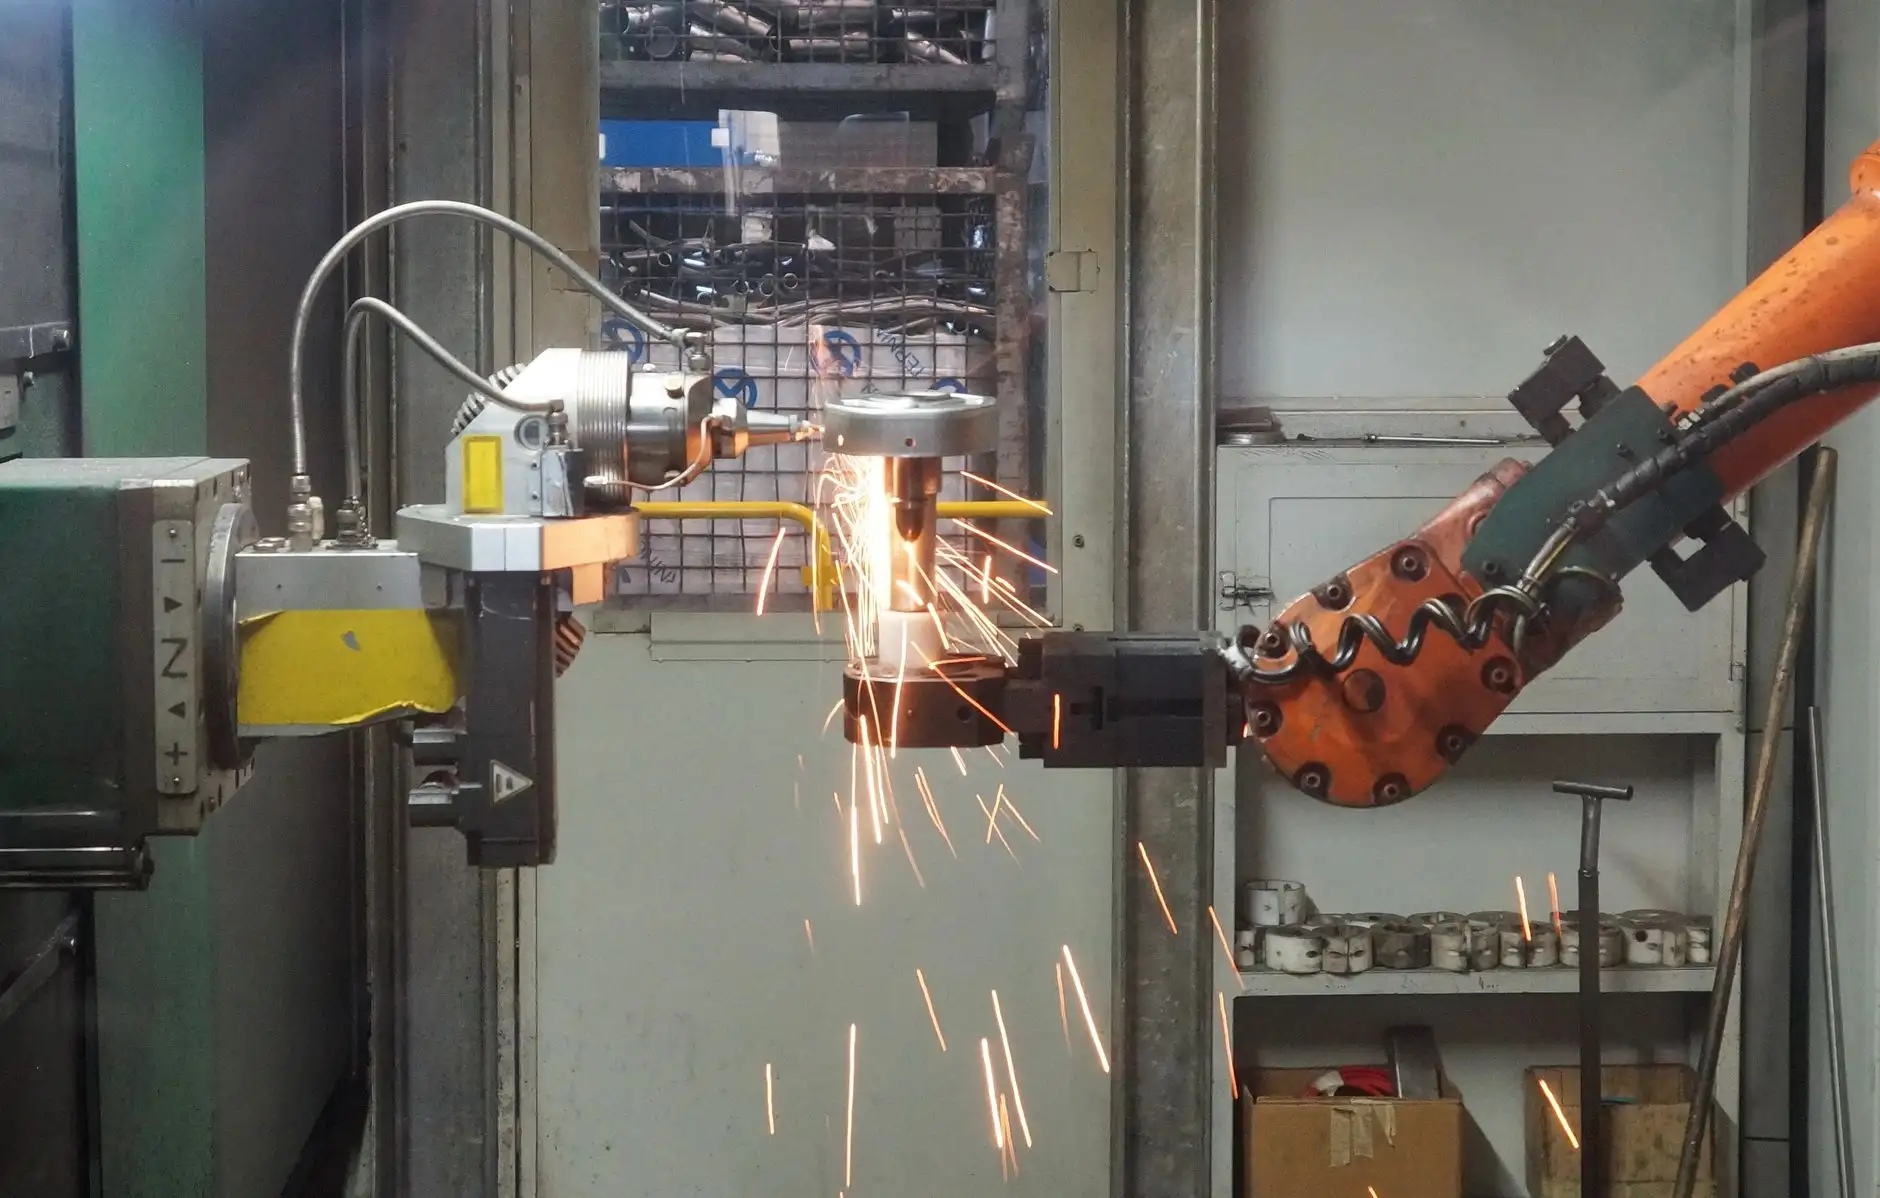
以沈阳某汽车零部件企业为例,其焊接产线通过引入4台工业机器人配合视觉传感器进行焊缝跟踪,同时部署统一的智能控制系统实现多机协同,改造后人均产出提升约35%,不良率下降近2个百分点,投资回收期控制在18个月以内。
从趋势来看,自动化产线改造正在从"单站自动化"向"整线智能化"演进。未来的竞争不在于谁拥有更多机器人,而在于谁能把传感器数据、控制算法和工艺经验真正融合起来。对于正在规划改造的制造企业,建议先从瓶颈工序切入,以点带面推进,用可量化的节拍和良率数据来验证每一步的效果,而不是一次性追求"黑灯工厂"。