智能控制系统在沈阳产线改造中的集成方案与常见误区解析
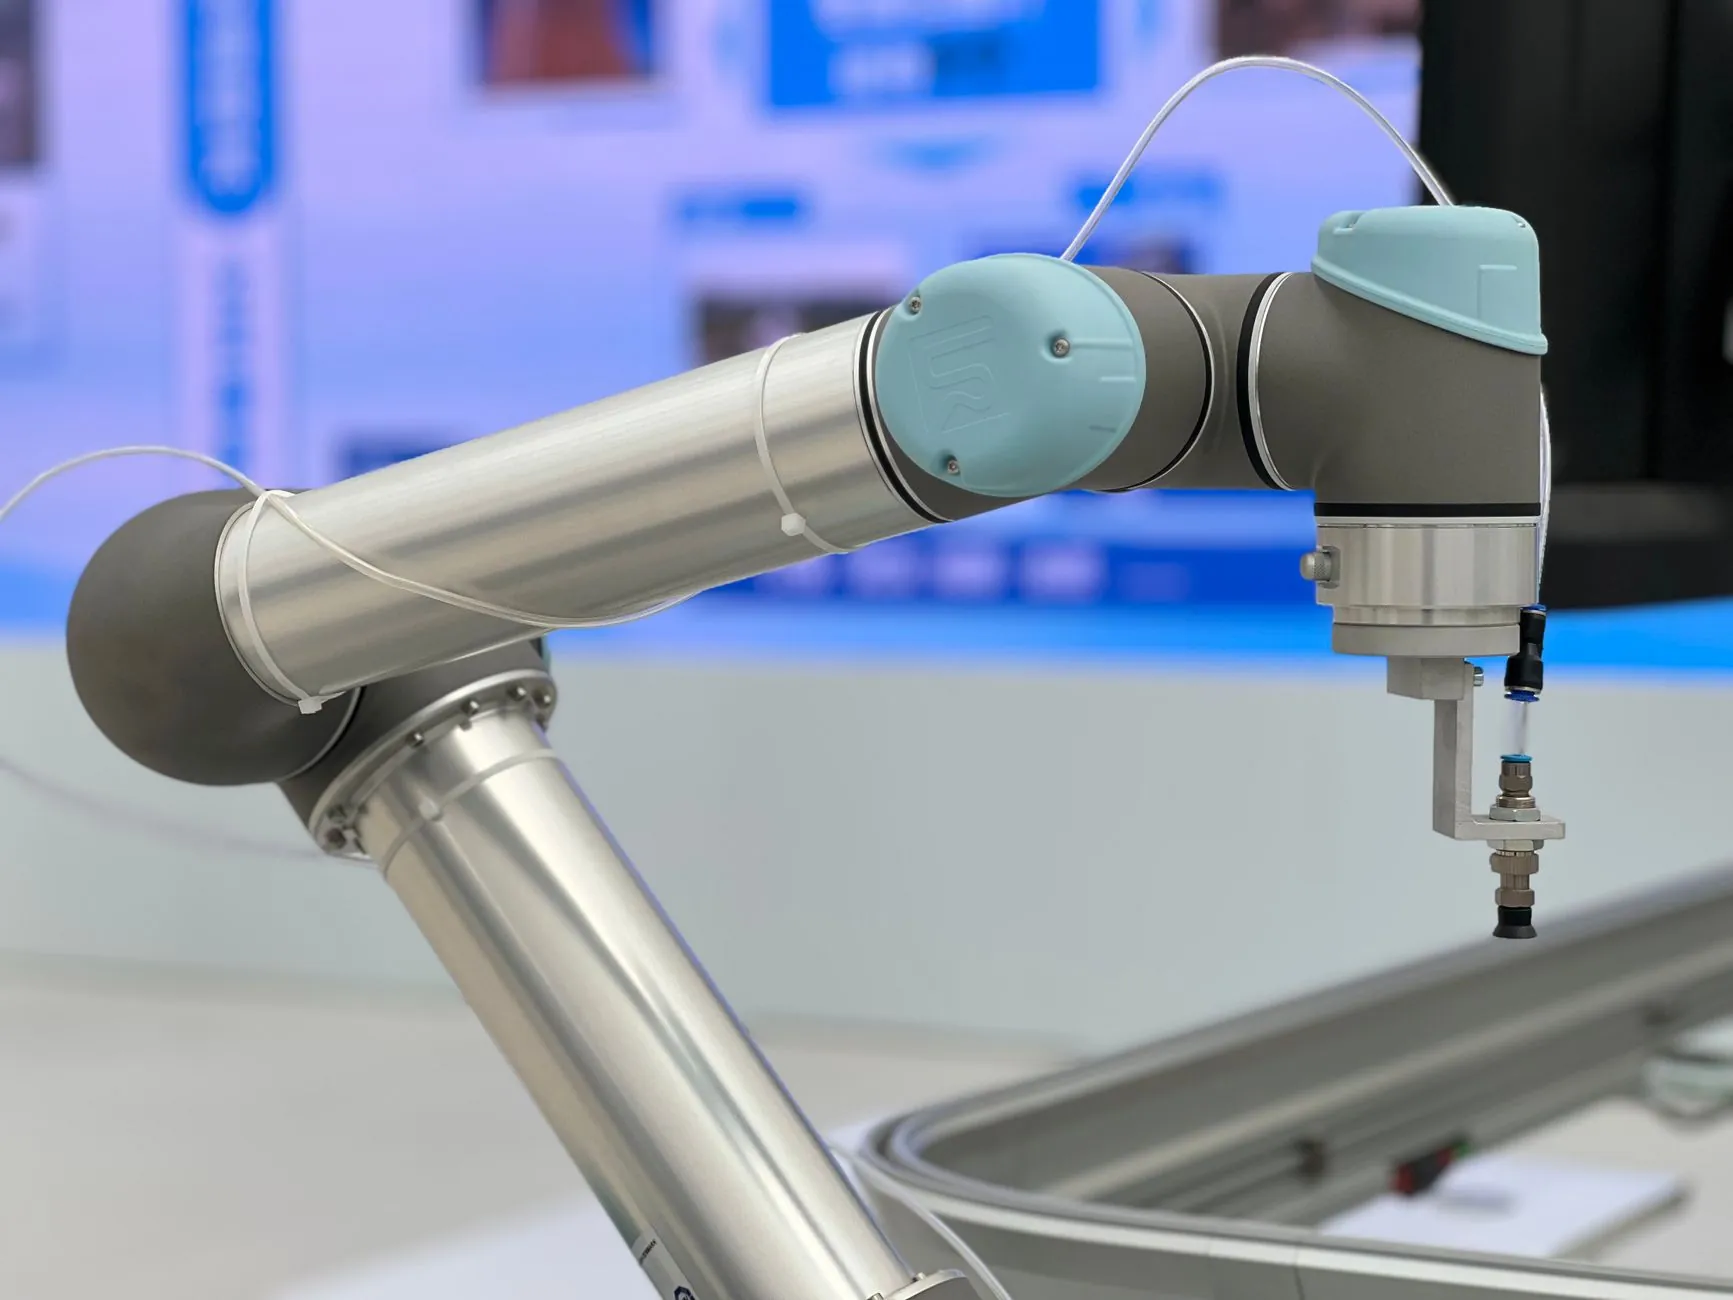
沈阳老工业基地的产线改造,这几年正从“单机换新”走向“系统重构”。很多企业主跟我聊的时候,最常问的一句话是:“我上了机器人,为啥效率还是上不去?”问题往往不在设备本身,而在那些看不见的——智能控制系统的协同逻辑。
集成方案的核心:不是堆设备,而是搭神经
一套合格的产线改造方案,本质上是把智能设备(比如工业机器人、AGV)、传感器(视觉、力矩、温度)和自动化设备(PLC、伺服驱动)编织成一张能实时决策的网络。以我们华郡智能科技在沈阳某汽车零部件厂的案例为例,改造前产线节拍是92秒/件,瓶颈在于上下料环节的人工判断延迟。
我们做的第一件事,不是换更大的机械臂,而是在每个工位加装3类传感器:光电接近开关(用于位置确认)、扭矩传感器(用于拧紧工艺监控)、以及一个2D视觉模组(用于型号防错)。这些传感器信号统一汇入智能控制系统的IO-Link主站,再通过EtherCAT总线以1ms周期同步到PLC与机器人控制器。
实操方法:分三步走,别想一口吃成胖子
第一步,先做“数据摸底”。用便携式数据记录仪连续采集产线一周的启停、报警、节拍数据,找出真正的瓶颈工位,而不是凭感觉。第二步,小步快跑式集成——只对瓶颈工位做“机器人+视觉引导”的闭环改造,保留原有人工工位作为冗余。第三步,联调优化,此时才把整条线的PLC程序、机器人轨迹、传感器阈值做统一调优。
这里要特别提醒一个误区:很多人以为传感器越多越好。实际上,无效信号才是系统抖动的元凶。比如振动传感器在冲压线上,如果滤波参数没设好,每分钟会产生上百次误报警,反而拖垮生产节拍。
数据对比:改造前后的真实差异
以我们沈阳客户的一条装配线为例(节拍60秒/件,两班制):
- 改造前:人工上下料+人工目检,不良率1.8%,设备综合效率OEE 62%,每班需4名操作工
- 改造后:6轴工业机器人+3套视觉传感器+智能控制系统调度,不良率降至0.4%,OEE提升至81%,每班减至2名操作工
- 能耗对比:由于智能控制系统对伺服电机启停做了动态功率管理,单件能耗下降约17%
但请注意,这些数字的前提是——传感器校准周期必须严格执行。我们见过最典型的失败案例,是某厂为了省成本,把视觉系统的标定周期从每月一次延长到每季度一次,结果三个月后机器人抓取偏移累积到8mm,直接撞坏了两个夹具。
沈阳的产线改造,拼的不是谁买的机器人贵,而是谁能把智能设备、自动化设备和传感器之间的时序关系吃透。华郡智能科技在本地服务过三十余条产线,最大的体会是:先解决通信协议的统一,再谈算法优化。很多供应商喜欢用私有协议绑死客户,但在我们看来,开放的OPC UA架构才是长久之计。
如果你正在评估产线改造方案,不妨带着三个问题去考察供应商:你们怎么处理传感器误报?总线周期能做到多少毫秒?断网后设备能否降级运行?这三个问题答不清楚,方案再漂亮也是纸上谈兵。