东北制造业产线升级:工业机器人集成应用的关键技术解析
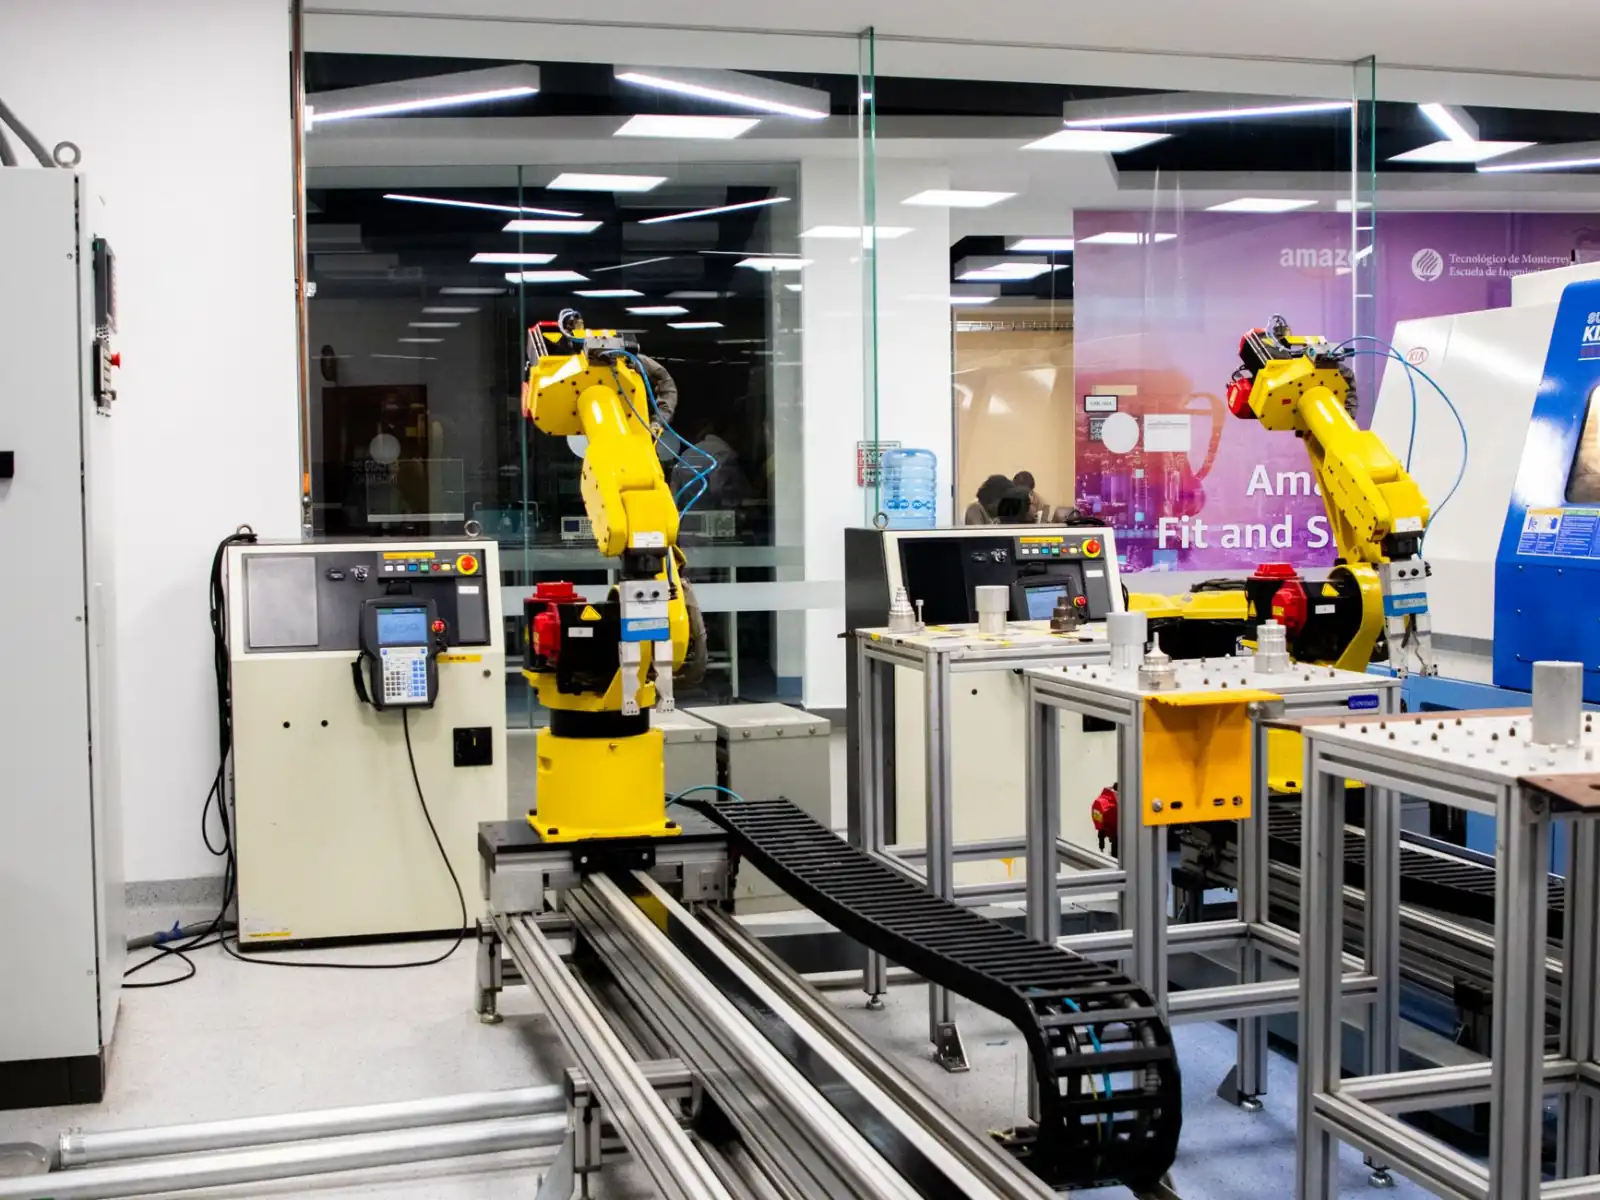
东北制造业产线升级:工业机器人集成应用的关键技术解析
东北老工业基地的产线改造,正在从“单点自动化”走向“全流程智能化”。但很多企业上马工业机器人项目后,实际节拍提升远低于预期——问题往往不在机器人本体,而在集成方案中那些被忽略的技术细节。华郡智能科技(沈阳)有限公司在服务本地车企和装备制造客户时,总结出几个直接影响产线稳定性的核心环节。
一、智能控制系统:从“执行指令”到“自主决策”的跨越
传统产线中,机器人只是被动执行预设轨迹。而在真正的智能设备体系里,智能控制系统必须能实时处理传感器数据并动态调整动作。比如焊接工位,板材受热形变会导致焊缝偏移,单纯靠视觉引导还不够——我们通常会在控制层加入力觉反馈回路,让机器人根据接触力变化自动修正姿态。
实际操作中,建议采用“PLC+工业PC+边缘计算”的三级架构:
- 底层PLC负责毫秒级IO响应,保证安全联锁不出错
- 中层工业PC运行路径规划算法,处理多机器人协同防碰撞
- 边缘节点预置工艺参数库,换型时自动调取最优焊接/装配参数
这套架构的难点在于时序同步。伺服驱动器的EtherCAT总线周期要压到1ms以内,否则多轴联动时会出现“抢数据”造成的抖动,直接影响加工精度。
二、传感器融合:决定自动化设备“感知力”的关键
很多东北工厂的粉尘、油污环境,对传感器选型是严峻考验。我们见过某零部件厂用光电传感器检测工件到位,结果油雾附着镜面导致误触发频繁停机。后来换成耐油污的电容式接近开关+激光测距冗余校验,误报率从每班次4-5次降到接近零。
在集成自动化设备时,传感器数据融合比单点感知更重要。以物料抓取为例,2D视觉只能定位平面坐标,但叠加3D结构光测距和末端电流检测,才能可靠判断工件是否在抓取范围内、夹爪是否真正握紧。这套组合方案,让我们的客户在铸造毛坯分拣环节,成功率从91%提升到99.7%。
值得提醒的是,传感器布置位置要避开机器人急停时的振动冲击区。某客户曾把编码器线缆固定在机器人基座旁,结果长期抖动导致信号丢失,排查了两周才发现是线缆接头磨损。
三、数据对比:集成方案优劣的量化评估
以沈阳某汽车焊装车间改造为例,对比传统专机与工业机器人柔性产线的实际表现:
- 换型时间:专机需4小时人工调校,机器人产线通过参数化切换仅需18分钟
- 一次良品率:专机92.5%,机器人+智能控制系统+传感器闭环后达到98.3%
- 能耗水平:伺服驱动能量回收技术使单位焊点电耗下降22%
- 人员配置:三班倒维护从6人减至2人,且主要工作变成监控和异常处理
但要注意,这些数据的前提是工艺节拍匹配合理。如果工件定位精度本身误差超过±0.5mm,再好的视觉系统也补不回来——这不是机器人能力问题,而是上游工装夹具的精度预算没做好。
结语
工业机器人集成不是简单的“买设备、编程序”,它考验的是对工艺、控制、传感、机械四层逻辑的贯通能力。东北制造业升级,需要的不是最贵的自动化设备,而是最懂现场、能解决实际节拍瓶颈的集成商。华郡智能科技(沈阳)有限公司始终认为,把每个传感器的滤波参数调准、把每段运动轨迹的加减速曲线优化到位,比追求炫酷的AI算法更实在——产线上每多一个稳定运行的工位,就是为东北智造多添一分底气。