沈阳制造业产线升级:工业机器人与智能控制系统选型要点解析
沈阳老工业基地的产线升级,这两年明显从“要不要改”进入了“怎么改才划算”的阶段。接触过不少本地汽车零部件和装备制造企业,大家最头疼的不是预算,而是选型——工业机器人买多大负载、智能控制系统用哪种架构、传感器怎么搭配,这些细节直接决定改造后是提效30%还是只换了个“花架子”。今天结合我们华郡智能科技在辽沈地区落地的项目经验,聊聊选型时容易踩的坑。
先定工艺边界,再谈设备参数
很多企业上来就问“六轴机器人多少钱”,但真正该先回答的是:这道工序的节拍要求是多少?工件公差范围多大?产线未来三年有没有扩容可能?以沈阳某柴油机缸体加工线为例,毛坯来料一致性差,如果只按标准工况选机器人,实际抓取成功率会掉到92%以下。我们当时把视觉传感器从2D换成3D结构光方案,配合力控反馈,才把成功率拉回99.5%。所以,工业机器人不是越贵越好,负载余量留15%-20%就够,盲目上大规格反而拖慢节拍。
智能控制系统:别被“万能平台”忽悠
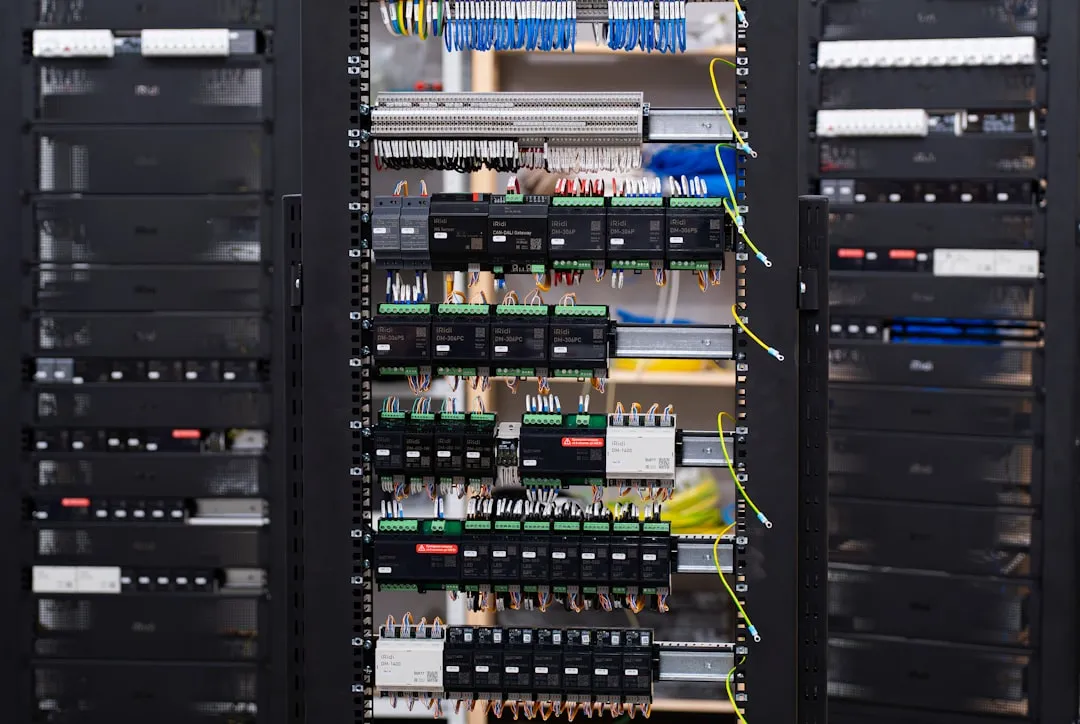
市面上不少控制系统宣称“兼容所有协议”,但到了现场,老设备的MODBUS和新增的EtherCAT总线对接时,延迟抖动能差出30毫秒。这对高速分拣线是致命的。我们的经验是:优先选择支持软PLC和边缘计算节点的智能控制系统,哪怕前期多花8%预算,后期调试时间能省一半。沈阳一家电子元器件厂,之前用传统PLC方案,每次换型要改3天程序;改用基于CODESYS的智能控制系统后,参数化配方切换只需40分钟。
- 传感器选型原则:检测距离留1.5倍余量,抗油污等级不低于IP67
- 通信协议:优先选OPC UA,避免被单一品牌锁定
- 数据接口:必须能输出OEE和能耗原始数据,别买“黑盒”设备
案例:沈阳某汽车焊装线的“小步快跑”
去年我们帮一家本地焊装厂做改造,没有一次性上全套自动化设备,而是先把最耗人力的搬运工位换成2台协作机器人,配上激光位移传感器做防错。结果很直观:单班人员从9人减到4人,焊缝不良率从1.8%降到0.6%。最关键的是——这套智能设备用了原有产线的80%电气接口,没有动地基,没有停线超过48小时。
另一个容易被忽略的点是自动化设备的数据“养料”问题。很多企业装了传感器,但采集频率设成1Hz,等于白装。我们建议关键扭矩工位至少用2kHz采样率,这样能捕捉到螺栓拧紧过程中的瞬时峰值,提前预警滑牙风险。这比事后查MES记录有效得多。
选型清单:照着核对不踩坑
- 确认产线瓶颈工位是“节拍型”还是“精度型”,决定机器人选型侧重
- 要求供应商提供同类场景的MTBF(平均无故障时间)数据,低于8000小时的不考虑
- 传感器品牌可以混用,但智能控制系统必须统一,否则后期运维是灾难
- 预留20%的I/O点余量,别把控制柜塞满——未来加功能时你会感谢这个决定
说到底,产线升级不是买一堆设备摆在那里,而是让工业机器人、智能控制系统、传感器形成一套能自我优化的闭环。沈阳制造业的底子厚,但很多老线的电气图纸还停留在90年代,这恰恰是机会——用渐进式改造替代推倒重来,用数据驱动替代经验驱动。华郡智能科技在本地服务了30多家企业,最大的感受是:选型时多想一步“系统怎么演进”,比多砍5%价格重要得多。